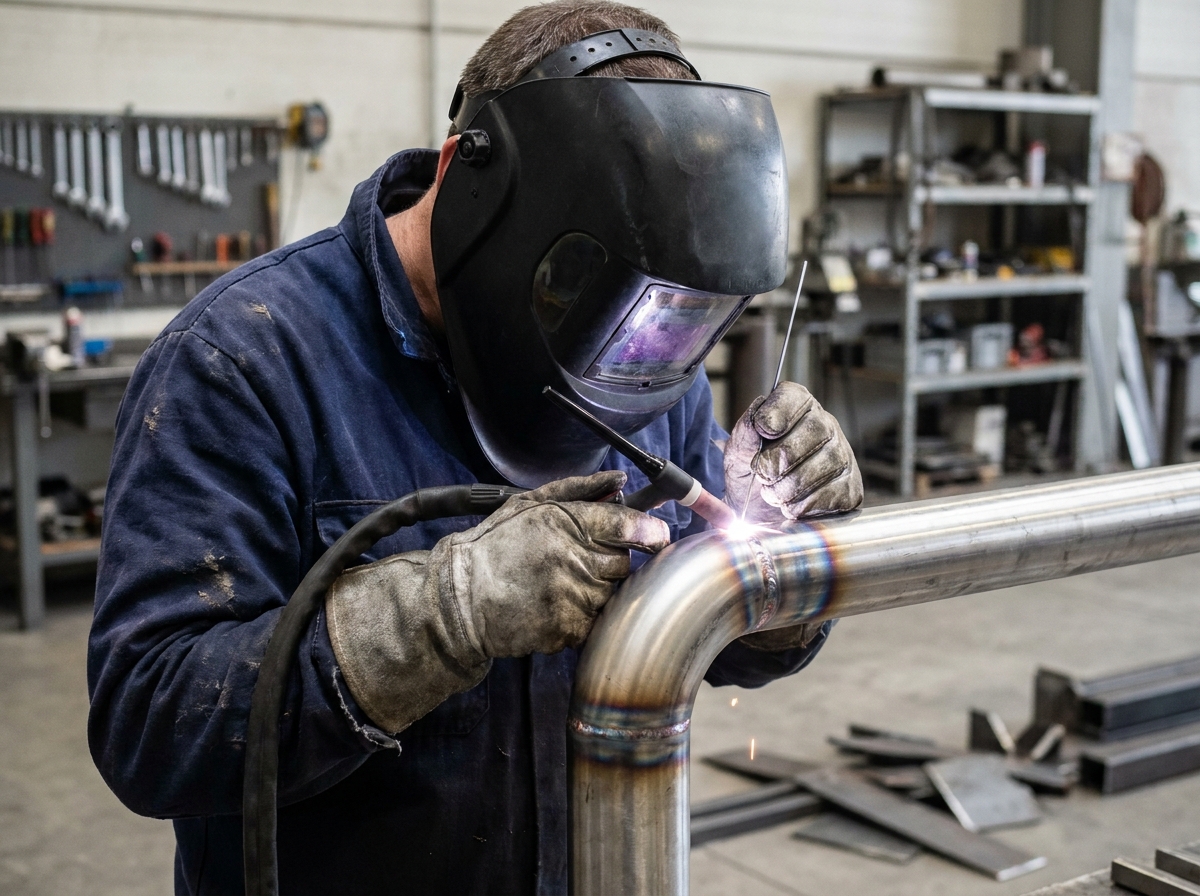
Le soudage TIG impose un niveau d’exigence sur le matériel que ni le MMA ni le MIG/MAG ne réclament au même degré. Avant de choisir un poste, il faut arbitrer entre plusieurs paramètres techniques qui conditionnent directement la qualité du bain de fusion et la tenue des assemblages. Voici les critères concrets à examiner pour investir sans se tromper.
Cycle de service et plage d’ampérage : les deux données que le catalogue ne suffit pas à lire
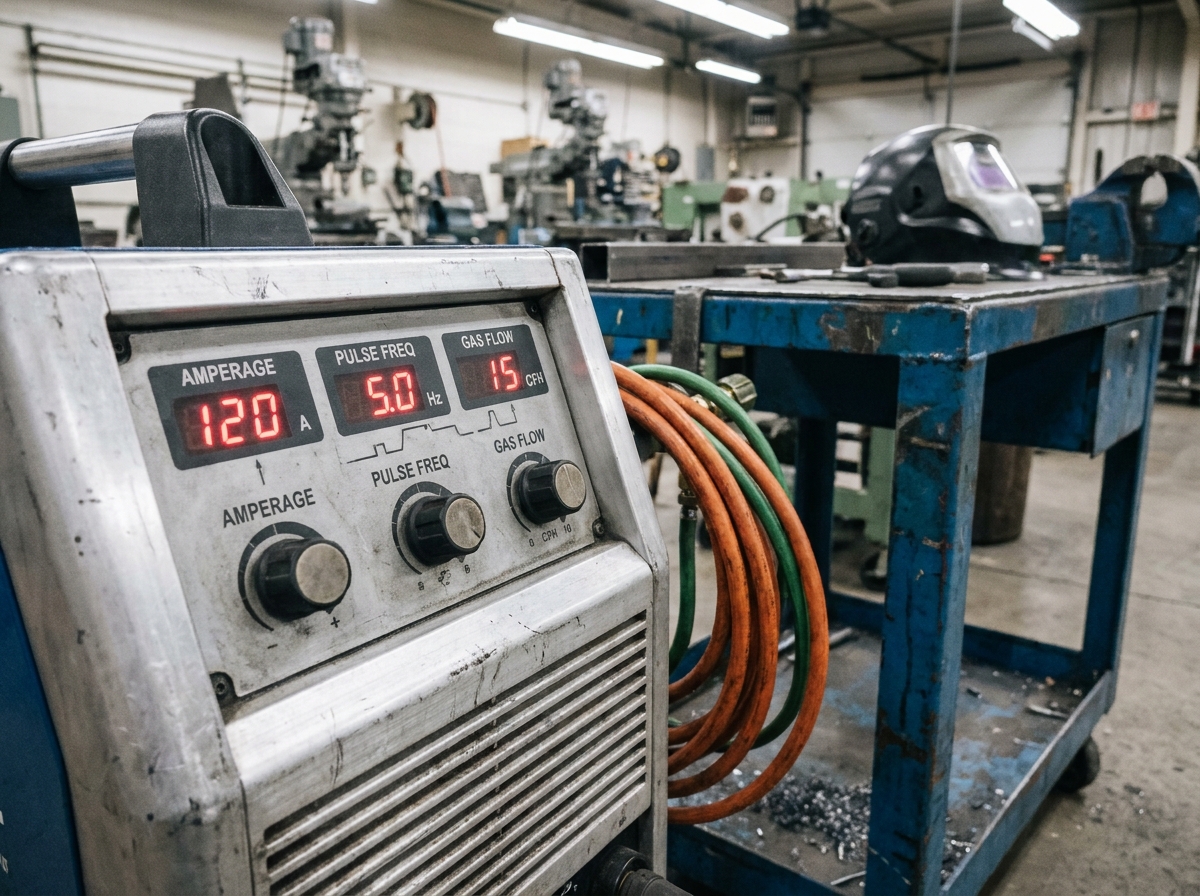
Un poste TIG affiché à 200 A ne délivre pas 200 A en continu. Le cycle de service (ou facteur de marche) indique le pourcentage de temps pendant lequel la source peut fournir un courant donné sur un cycle de dix minutes. Un appareil annoncé à 200 A avec un cycle de service de 35 % ne tient cette intensité que trois minutes et demie avant de devoir refroidir.
A lire en complément : Devis BTP-Chantier.fr : les garanties à connaître avant de signer
Pour des cordons longs sur acier inoxydable ou des passes de remplissage, un cycle de service faible oblige à des interruptions qui perturbent la régularité du bain. Nous recommandons de comparer les cycles de service à l’intensité réelle de travail, pas à l’intensité maximale. Un poste à 170 A avec un cycle de 60 % sera plus exploitable au quotidien qu’un modèle à 250 A plafonné à 20 %.
La plage d’ampérage basse compte aussi. Souder de la tôle fine en aluminium ou en inox demande de descendre sous 10 A avec un arc stable. Si le poste ne démarre proprement qu’à 15 ou 20 A, les brûlures traversantes sur les épaisseurs inférieures à 1 mm deviennent inévitables.
A voir aussi : Comment rapprochementpro.fr s'intègre dans votre écosystème d'outils digitaux ?
Les catalogues proposés sur Soudestock permettent de filtrer par plage d’intensité et facteur de marche, ce qui simplifie ce premier tri.
Courant alternatif ou continu : choisir selon le métal de base
Le choix AC/DC conditionne les métaux soudables. Un poste TIG DC (courant continu) suffit pour l’acier carbone, l’inox et le titane. Le courant continu en polarité directe (électrode négative) concentre la chaleur sur la pièce et produit une pénétration profonde avec un arc étroit.
L’aluminium et le magnésium exigent un poste capable de passer en courant alternatif (AC). La phase en polarité inverse casse la couche d’alumine en surface, sans quoi le bain ne se forme pas correctement. Sur les postes récents, le réglage de la balance AC permet de doser le nettoyage cathodique par rapport à la pénétration.
Fréquence AC et forme d’onde
Un poste à onduleur permet souvent d’ajuster la fréquence du courant alternatif. Augmenter cette fréquence resserre le cône d’arc et améliore la directionnalité sur des joints étroits. Certains modèles proposent aussi une forme d’onde carrée ou triangulaire, ce qui modifie l’apport thermique et le profil du cordon.
Si l’aluminium ne figure pas dans les projets à court ou moyen terme, un poste DC coûte moins cher et reste parfaitement adapté à la majorité des aciers et alliages courants.
Amorçage HF, Lift Arc ou grattage : impact sur la qualité du départ de cordon
Le mode d’amorçage de l’arc n’est pas un détail de confort. Trois technologies coexistent :
- Amorçage haute fréquence (HF) : l’arc se déclenche sans contact entre l’électrode de tungstène et la pièce, ce qui évite toute inclusion de tungstène au départ du cordon. Privilégié en soudage de précision et sur métaux sensibles à la contamination.
- Lift Arc : l’électrode touche la pièce puis se soulève pour créer l’arc. Le risque de collage est réduit par rapport au grattage, mais une légère marque subsiste au point de contact.
- Grattage classique : technique manuelle héritée du MMA, acceptable en chantier mais peu compatible avec un travail soigné sur inox ou aluminium.
Sur les pièces destinées à l’alimentaire, au médical ou à la tuyauterie sous pression, l’amorçage HF est le standard. Le coût supplémentaire se justifie par la suppression des retouches au point d’amorçage.
Torche TIG, électrode de tungstène et gaz de protection : le trio qui fait le cordon
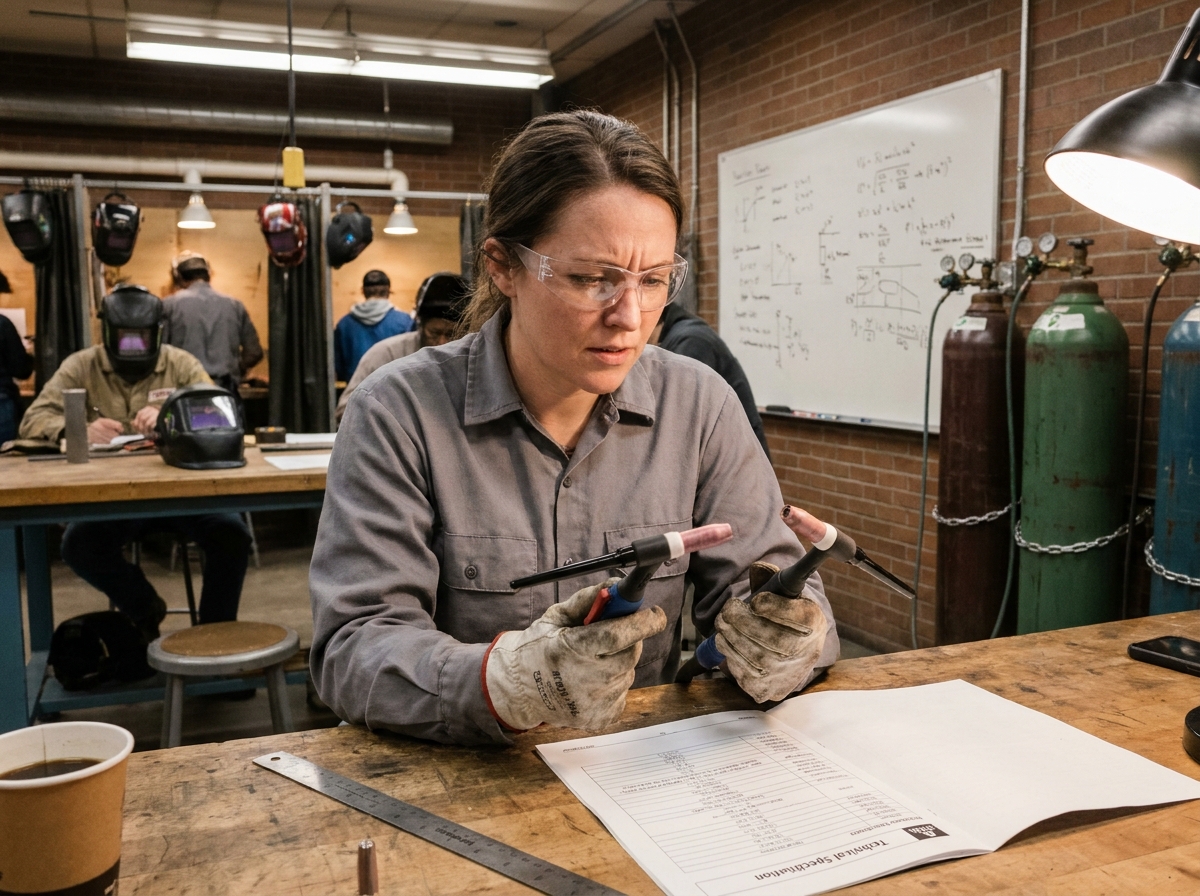
La torche mérite autant d’attention que la source. Une torche refroidie par air convient jusqu’à des intensités modérées. Au-delà, une torche refroidie par eau devient nécessaire pour éviter la surchauffe de la poignée et de la buse, surtout sur des passes longues.
Choix de l’électrode de tungstène
Le tungstène pur (bande verte) était le choix historique pour l’aluminium en AC, mais il s’use vite. Les électrodes au lanthane (bande or ou bleue) ou au cérium (bande grise) offrent un amorçage plus facile et une durée de vie supérieure, aussi bien en DC qu’en AC.
Le diamètre de l’électrode se choisit en fonction de la plage d’ampérage, pas du métal. Un diamètre trop petit pour l’intensité provoque la fusion de la pointe, un diamètre trop large empêche de focaliser l’arc sur des joints fins.
Gaz de protection : argon pur ou mélange
L’argon pur couvre la grande majorité des applications TIG. Sur certains aciers inoxydables épais, un ajout d’hélium améliore la pénétration grâce à une énergie d’ionisation plus élevée. Le débit se règle généralement entre 5 et 12 litres par minute selon le diamètre de la buse et les conditions d’atelier.
Un courant d’air dans la zone de soudage disperse le gaz de protection et provoque une oxydation visible du cordon. Ce paramètre d’environnement conditionne aussi le choix du système d’aspiration des fumées : le captage à la source ne doit pas créer de turbulences dans le flux de gaz.
Fumées de soudage TIG et prévention en atelier
Le TIG émet moins de fumées que le MIG/MAG ou le MMA, mais cela ne dispense pas d’une extraction adaptée. La nature des fumées dépend du métal soudé et des éventuels revêtements (zinc, peinture, apprêt). Sur de l’acier galvanisé ou peint, les émissions peuvent contenir des composés irritants ou toxiques, quel que soit le procédé.
Prévoir un bras d’aspiration orientable dès l’installation du poste évite d’avoir à réaménager l’atelier ensuite. Le positionnement du captage doit maintenir un flux d’air qui éloigne les fumées du soudeur sans dévier le cône d’argon autour du bain de fusion.
En espace confiné, le gaz de protection lui-même (argon, hélium) peut déplacer l’oxygène ambiant. Une ventilation mécanique ou un détecteur d’atmosphère devient alors un équipement de sécurité à part entière, pas une option.
Le choix d’un poste TIG ne se résume pas à la marque ou au prix. Cycle de service, mode d’amorçage, capacité AC/DC, torche et gestion des fumées forment un ensemble cohérent. Un arbitrage clair sur ces cinq points, avant la commande, évite les retours et les compromis sur le cordon fini.